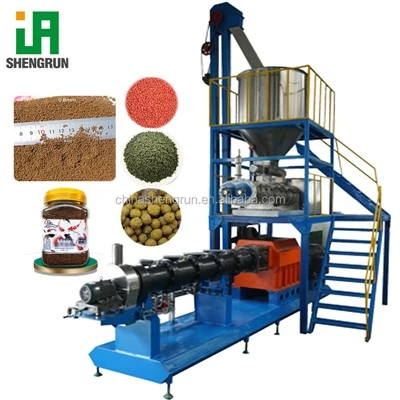


Pregled proizvoda
Linija za preradu hrane za tonuću ribu koristi se za miješanje, ekstruziju i sušenje peleta hrane za tonuću ribu za vrste akvakulture koje se -hrane na dnu u kontroliranim uvjetima.
Tehničke specifikacije
|
Parametar Kategorija |
Parametar Stavka |
Standardna vrijednost/raspon |
|
Proizvodnja i kapacitet |
Nazivni izlazni kapacitet |
1.000 – 1.500 kg/h |
|
Kvaliteta i specifikacije peleta |
Promjer peleta |
Φ1,0 – Φ6,0 mm |
|
Stupanj želatinizacije škroba |
Veći ili jednak 85% |
|
|
Stabilnost vode (vrijeme potapanja) |
Više ili jednako 2 sata |
|
|
Brzina potonuća peleta |
Veća ili jednaka 0,12 m/s |
|
|
Napajanje i elektrika |
Ukupna instalirana snaga |
185 kW |
|
Glavni motor ekstrudera |
90 kW |
|
|
Napajanje |
3-fazni, 380V, 50Hz |
|
|
Ekstruzija i proces |
L/D omjer vijaka |
21:1 (18:1 – 24:1) |
|
Brzina rotacije vijka |
0 – 400 o/min |
|
|
Zone grijanja |
4 zone (maksimalno 150 stupnjeva) |
|
|
Sušenje i premazivanje |
Temperatura sušenja |
80 stupnjeva – 120 stupnjeva |
|
Izvor grijanja sušilice |
Steam |
|
|
Omjer premaza ulje/mast |
2% – 8% |
Kontrolni sustavi i automatizacija
Digitalna pohrana recepata bilježi brzinu motora, brzinu dodavanja i postavke vlage za ponovljivu serijsku proizvodnju.
Senzori nadziru tlak i temperaturu u bačvi, s prilagodbama unutar unaprijed postavljenih raspona.
Procesni podaci uključujući trendove temperature, potrošnju energije i ključne proizvodne parametre bilježe se radi sljedivosti.

Kvaliteta peleta i prilagodljivost formule
Konfiguracija visoke-gustoće podržava strukturu peleta i stabilnost tonuća za-vrste koje se hrane na dnu u normalnim uvjetima.
Kontrola vlage pomaže u održavanju tvrdoće peleta i smanjuje gubitak hranjivih tvari tijekom potapanja u vodu, ovisno o formulaciji.
Profili bačvi za ekstruziju konfigurirani su za visoko-proteinske i srednje-visoke-masne formulacije temeljene na morskim i biljnim materijalima.
Termičko kondicioniranje se prilagođava u skladu s razinama škroba kako bi se podržalo vezivanje peleta i jednolika struktura.
Modularni dijelovi bačve omogućuju prilagodbe za sezonske promjene formule bez promjene gustoće peleta.


Inženjerske i tvorničke mogućnosti
CNC obradni centri koriste se za obradu ekstruzijskih vijaka unutar definiranih tolerancija za kontrolu razmaka od-do-cijevnog cilindra.
Montažni prostori raspoređeni su za više-testiranje prije otpreme.
Postupci toplinske obrade primjenjuju se kako bi se poboljšala otpornost na habanje ključnih komponenti u okruženjima proizvodnje abrazivne hrane.
|
Kategorija komponente |
Standardna integracija marke |
|
Glavni motori i pogoni |
Siemens / ABB |
|
Pogoni promjenjive frekvencije (VFD) |
Danfoss / Delta Electronics |
|
Ležajevi-za teške uvjete rada |
SKF / NSK |
|
Elektrika niskog-napona |
Schneider Electric |
Kontrola kvalitete
Bez-poravnanja osovine vibracija
Osovine su poravnate ispod 1500 o/min kako bi se smanjile vibracije i produžio vijek trajanja ležaja.
Visok{0}}ispitivanje curenja
Varovi su testirani-na pritisak od 15 MPa kako bi se provjerio strukturni integritet pod uvjetima opterećenja.
0,3 mm Mali razmak
Razmaci između vijaka-na-cijevi su manji od 0,3 mm radi kontrole kompresije i smanjenja rizika od povratnog toka.
3-dnevna tvornička izvedba
Cijela linija radi 72 sata prije otpreme kako bi se provjerila električna stabilnost.


Nakon-prodajne podrške
Inženjeri na terenu pružaju smjernice za instalaciju i podršku pri puštanju u pogon na gradilištu.
Daljinska podrška dostupna je za rješavanje problema i operativno vodstvo u roku od 24 sata.
Ključni rezervni dijelovi kao što su vijci, bačve i komponente matrice drže se na zalihama za podršku pri zamjeni.

FAQ
| Model | TSE90 | TSE95 | TSE120 | TSE140 |
| Instalirana snaga | 160kw | 180kw | 245kw | 290kw |
| Kapacitet | 800-1200 kg/h | 1000-1500 kg/h | 2000-3000 kg/h | 3000-5000 kg/h |
| Dimenzija | 40×2.0×3.5m | 45×2.0×3.5m | 60×3.0×3.5m | 78×3.8×3.5m |
Popularni tagovi: linija za obradu tonuće hrane za ribu, Kina linija za obradu hrane za tonuću ribu proizvođači, dobavljači, tvornica, Automatski stroj za izradu hrane za ribe, Proizvodna linija za pelete za riblju hranu, Dvostruki vijčani ekstruder za hranu za ribe, Linija za preradu riblje hrane, Stroj za izradu peleta za hranu za ribe koji tone